Абсолютный контроль веса
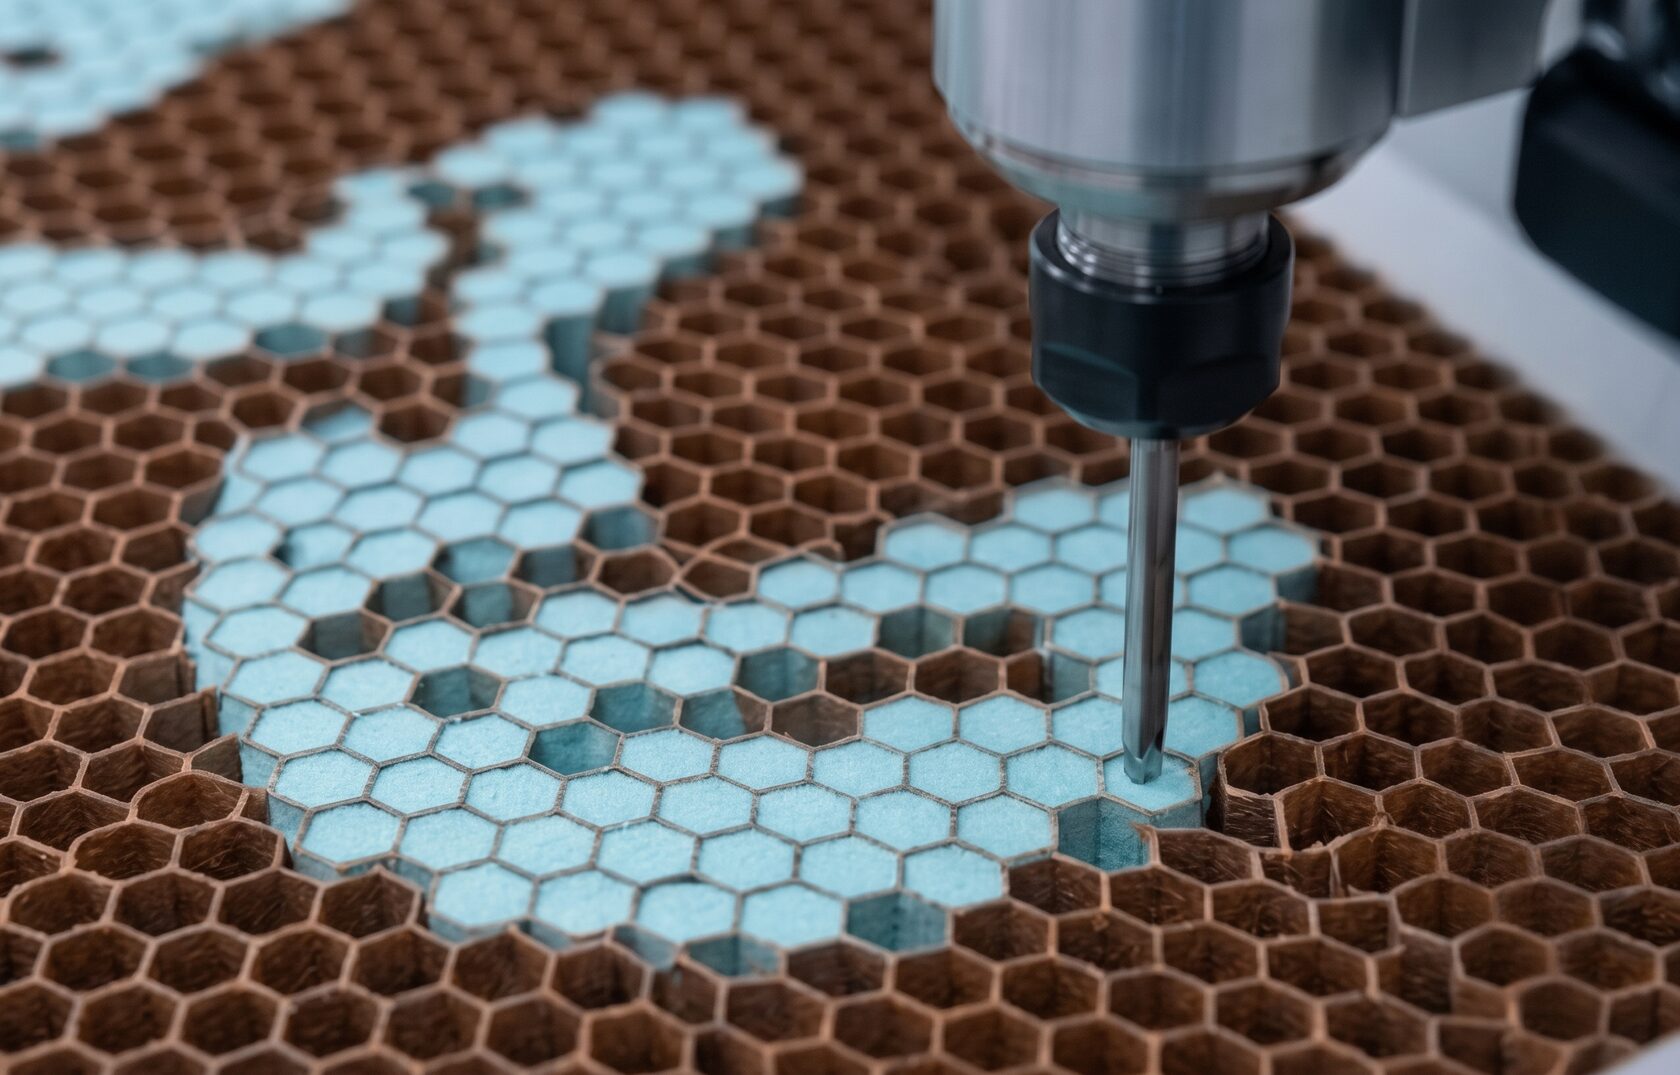
Станок подаёт точно рассчитанный объём сферопластика (вплоть до миллиграммов) в каждую ячейку с учётом его расширения, исключая утяжеление конструкции, характерное для ручной «замазки» шпателями.
Автоматизированное 3D-заполнение сотовых панелей сферопластиком
Прецизионная система для нанесения сферопластиков на детали сложной пространственной кривизны. Вакуумная подготовка, бережное смешивание без разрушения микросфер, адаптивное машинное зрение. Точность позиционирования ±0,1 мм.
Прецизионное дозирование сферопластика в соты — от цифровой модели до готовой панели без ручного контроля траектории.
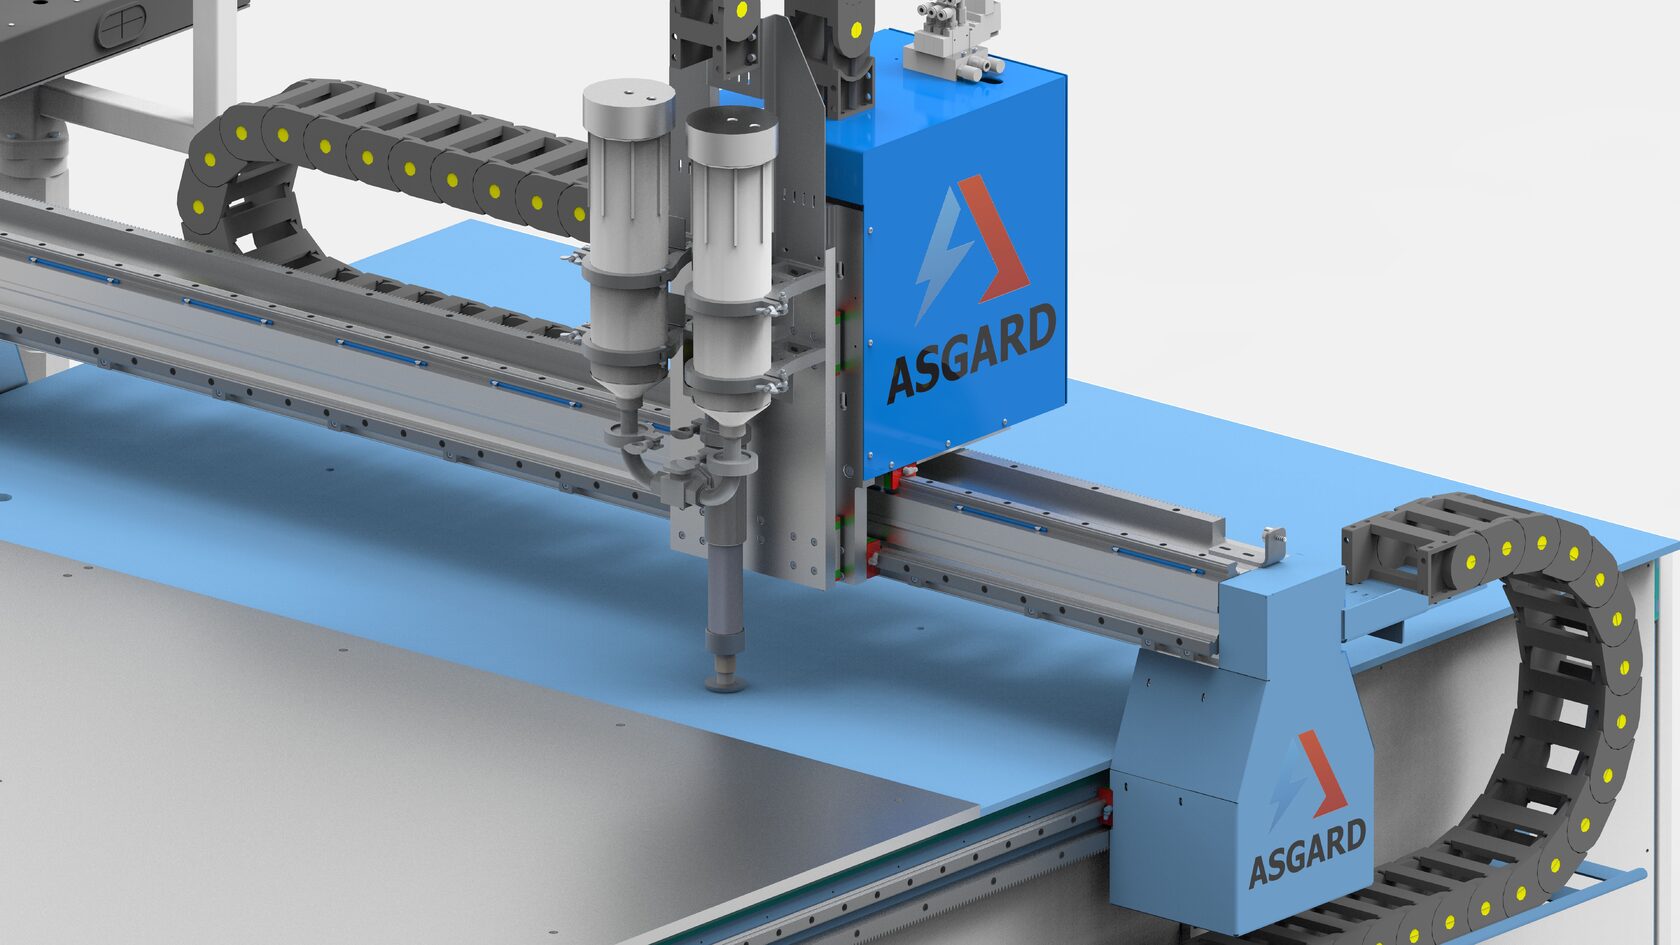
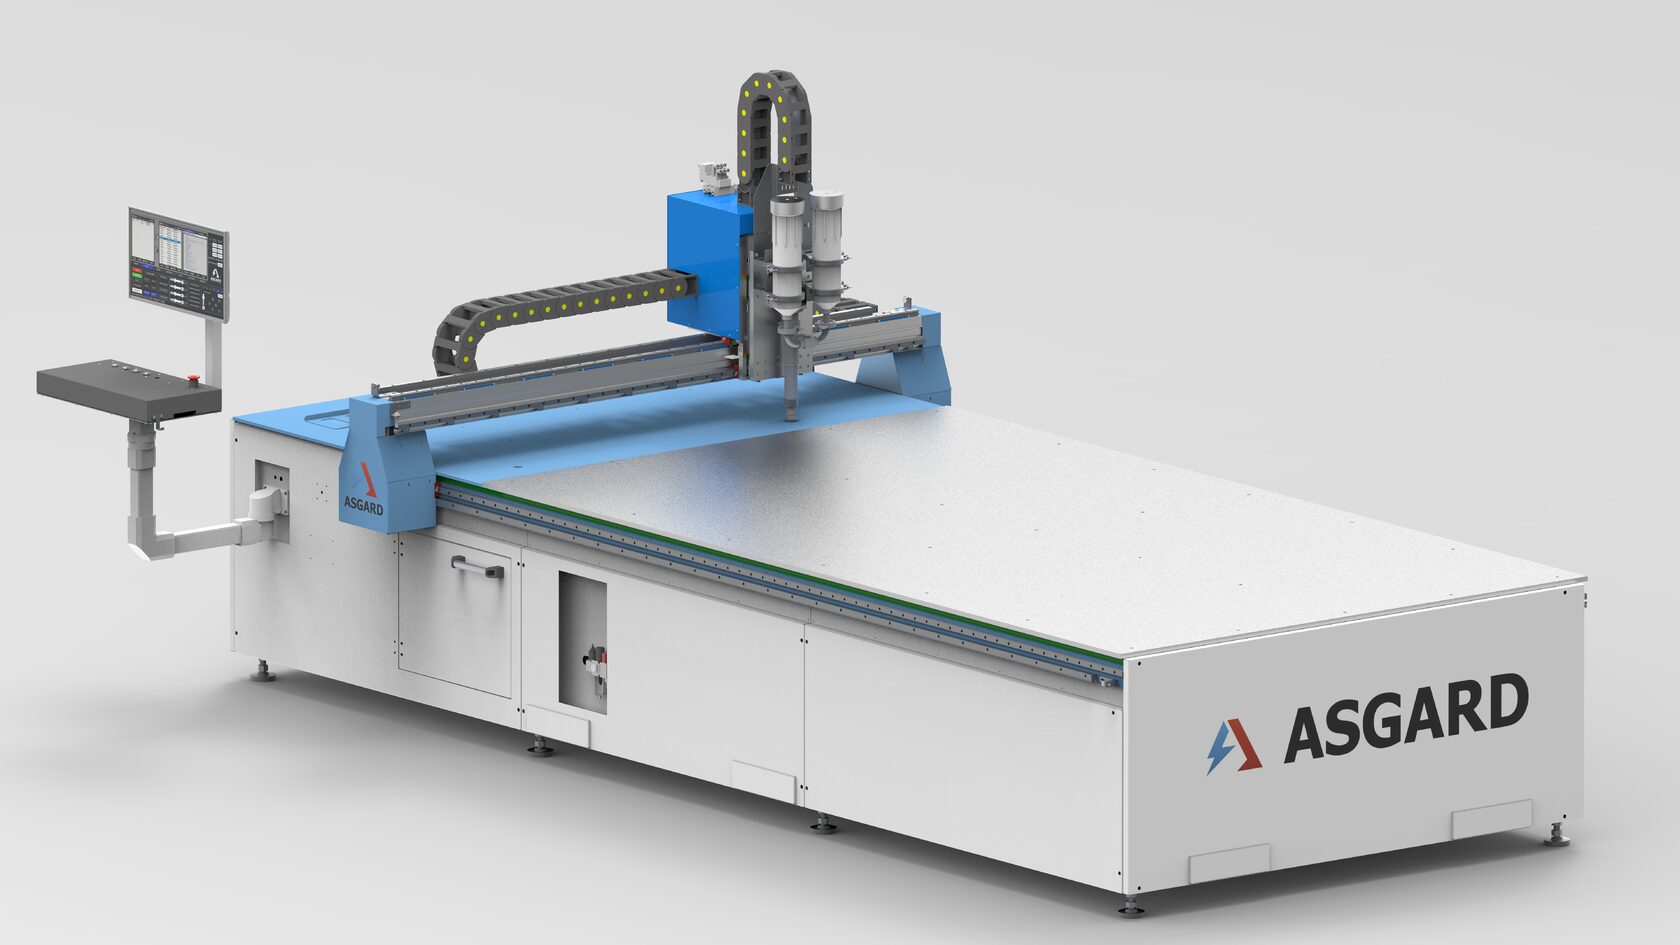
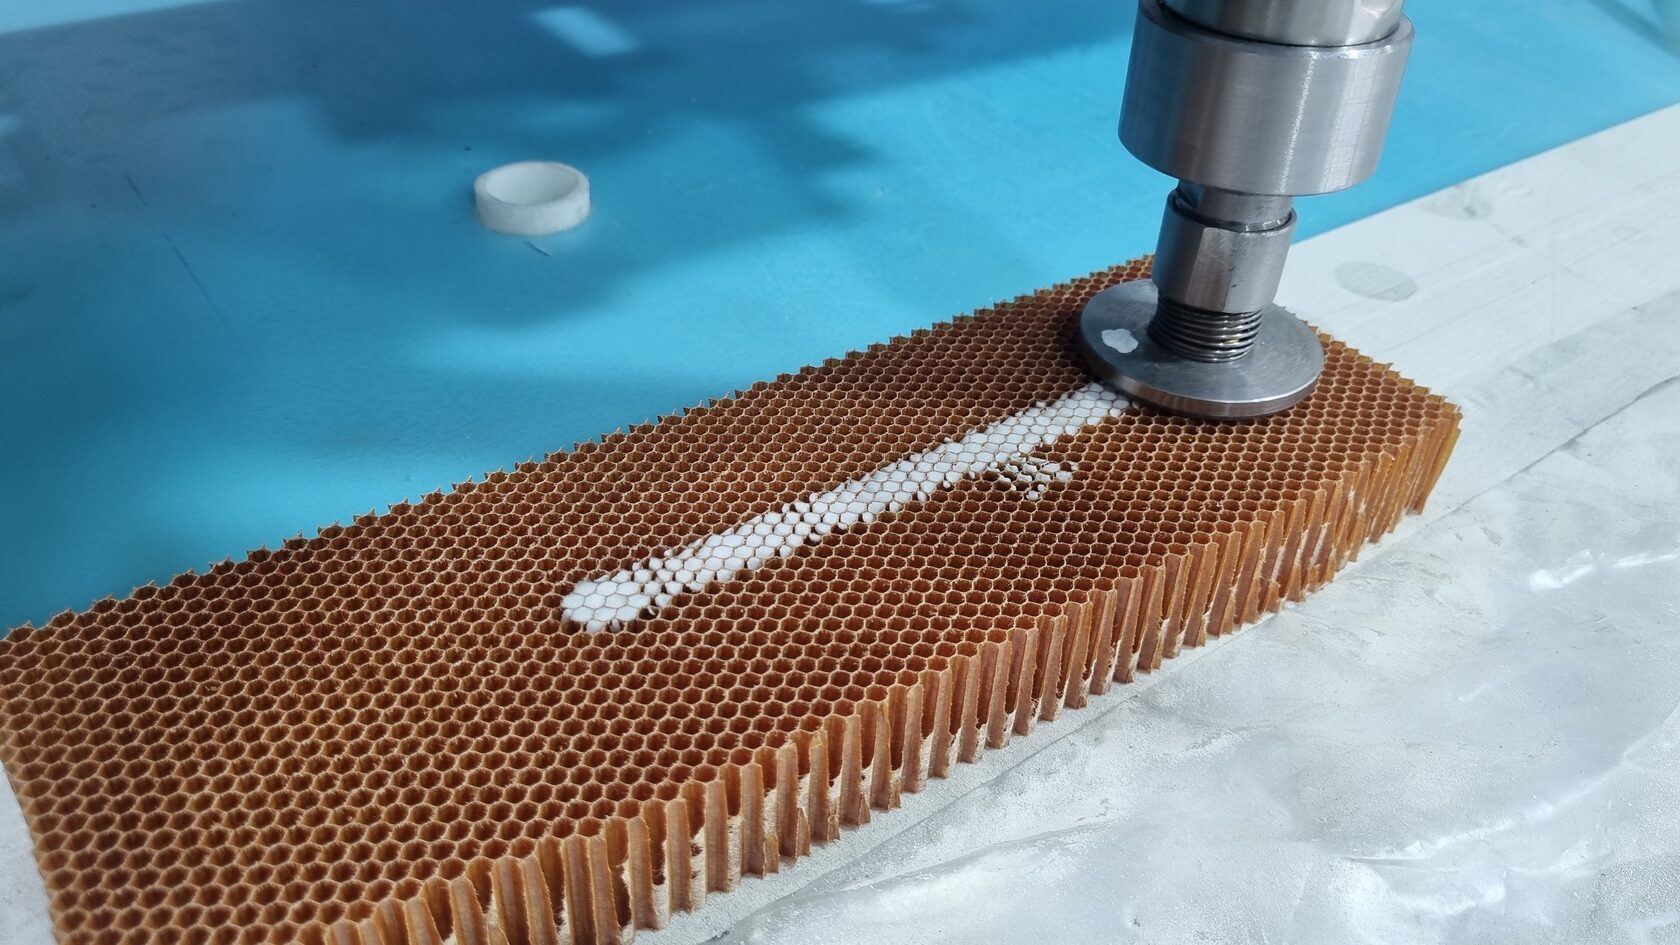
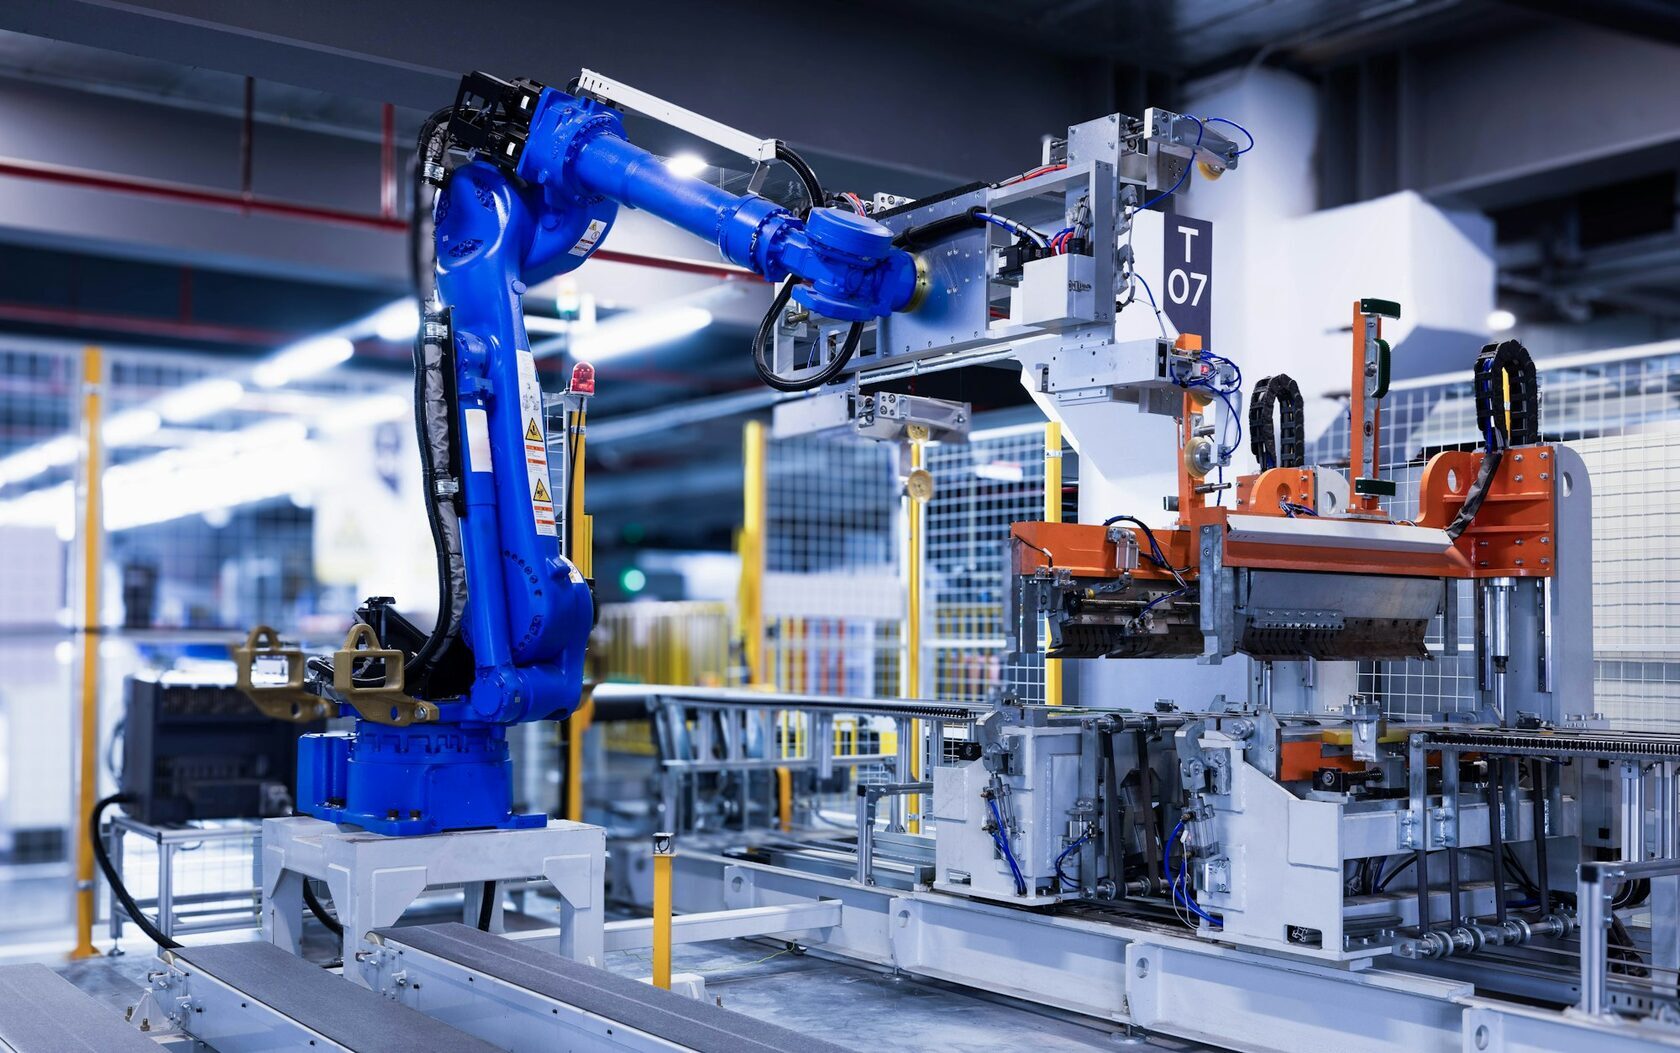
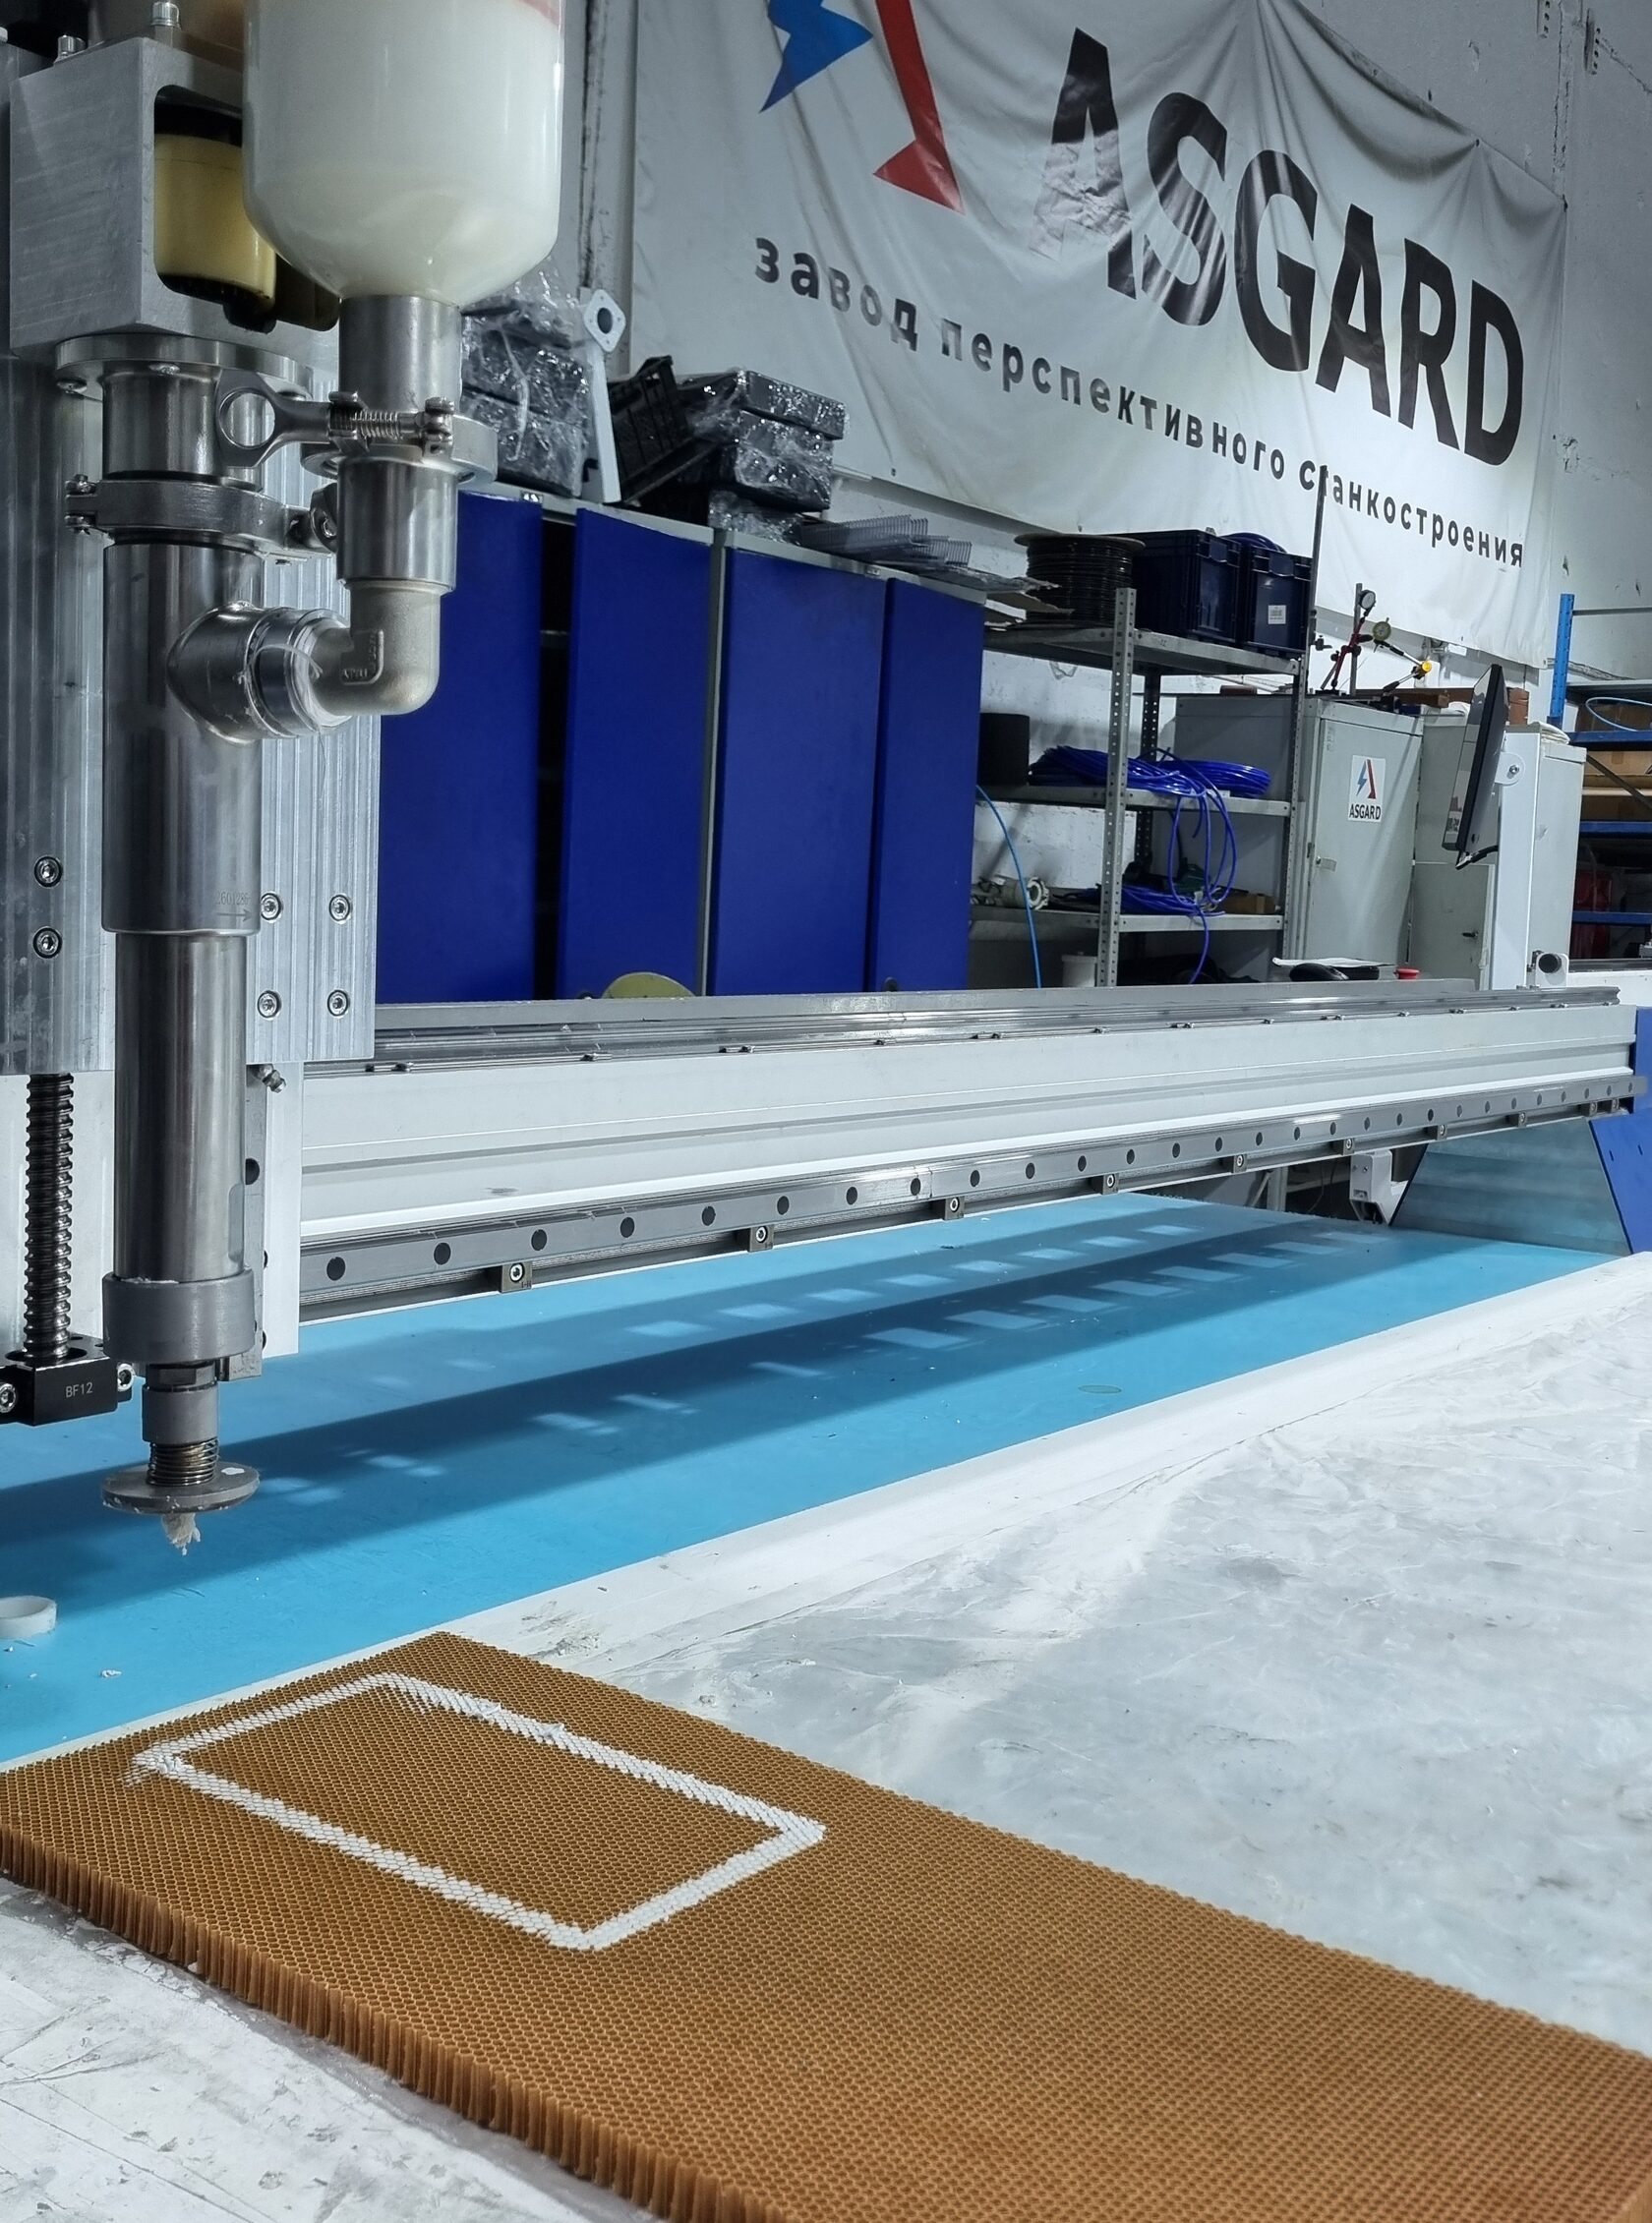
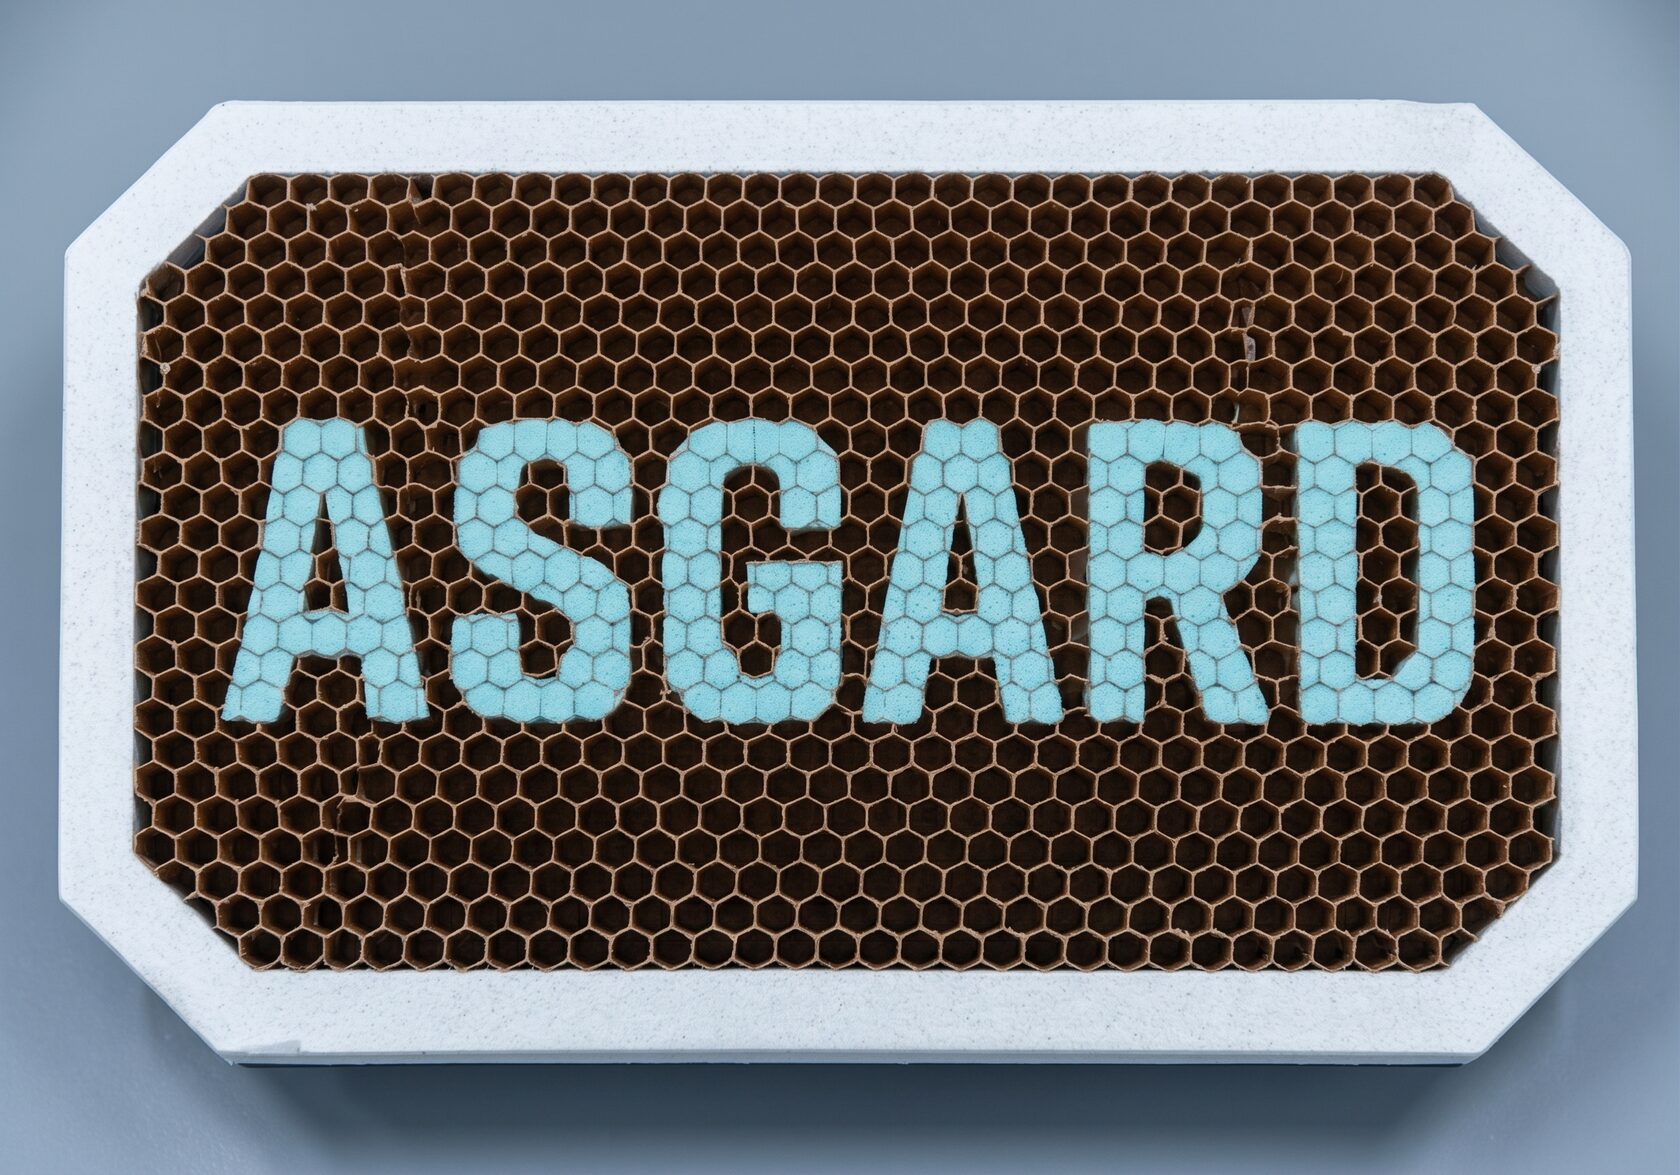
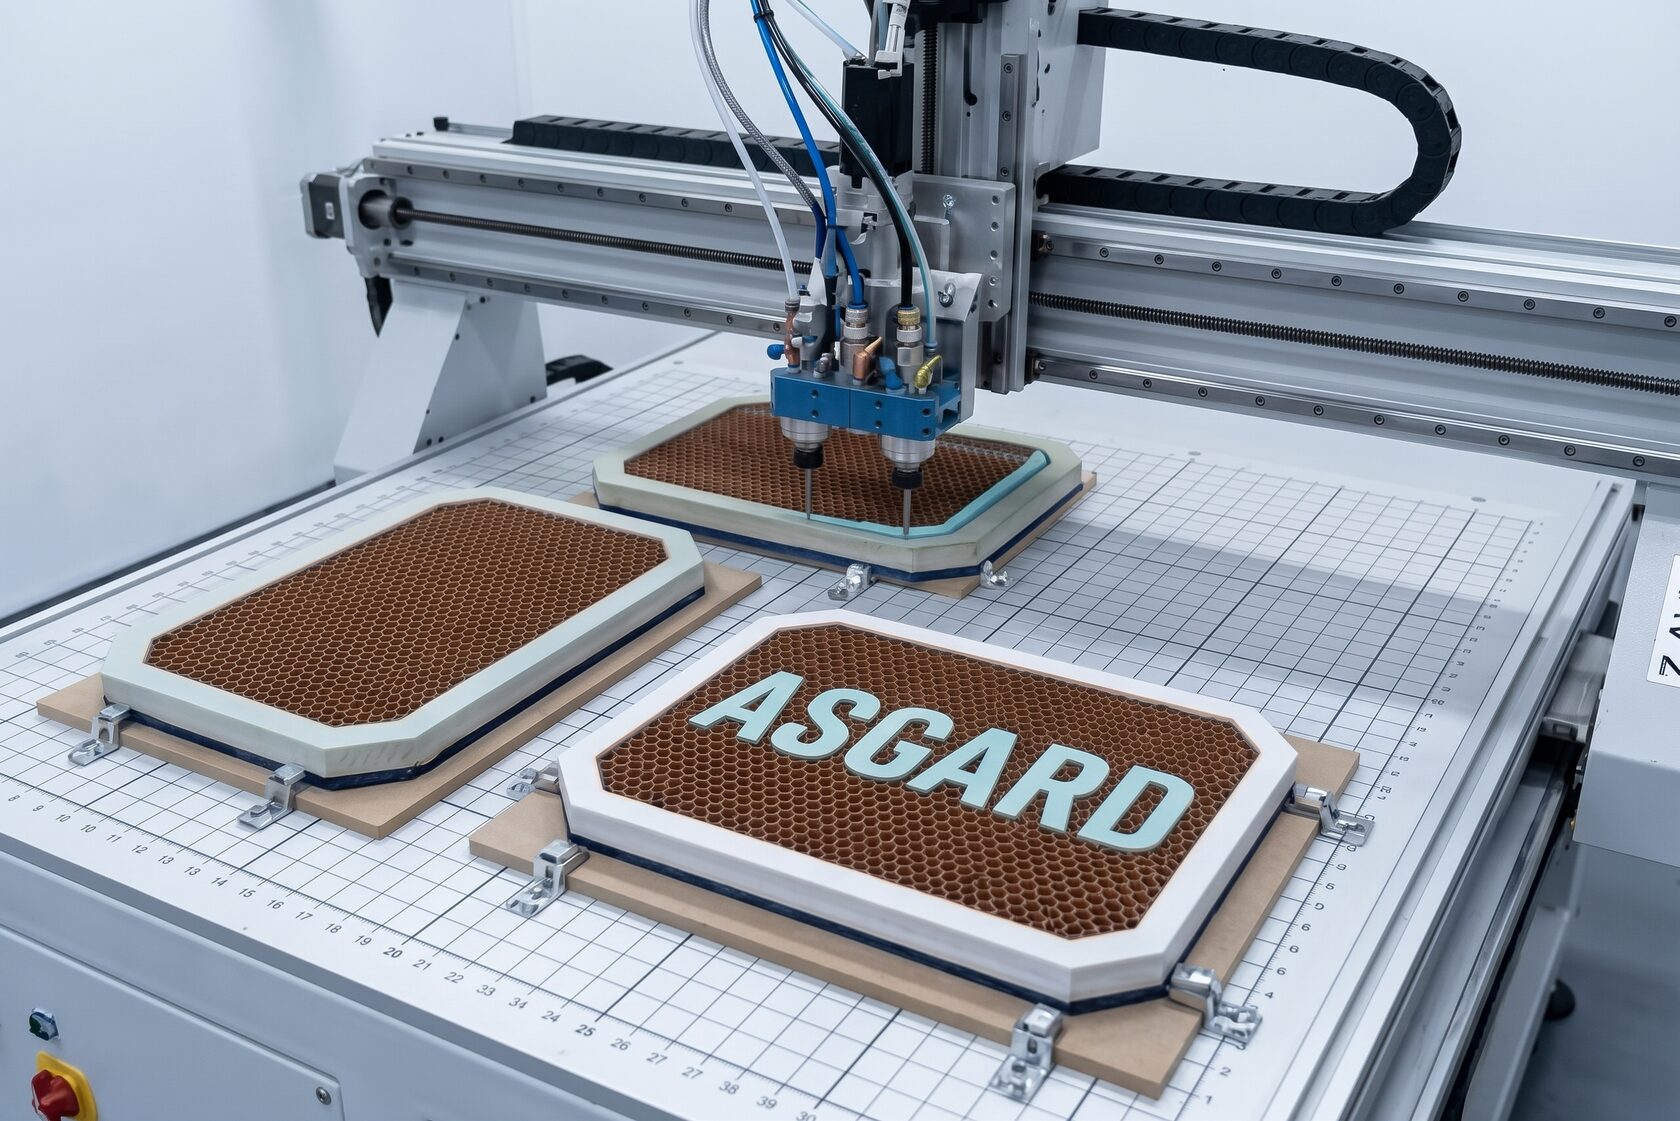
Дозирующий робот ASGARD R20-SP32 предназначен для автоматизированного прецизионного заполнения пустот в сотовых панелях специализированным компаундом — сферопластиком, смесью полимерного связующего и полых стеклянных микросфер.
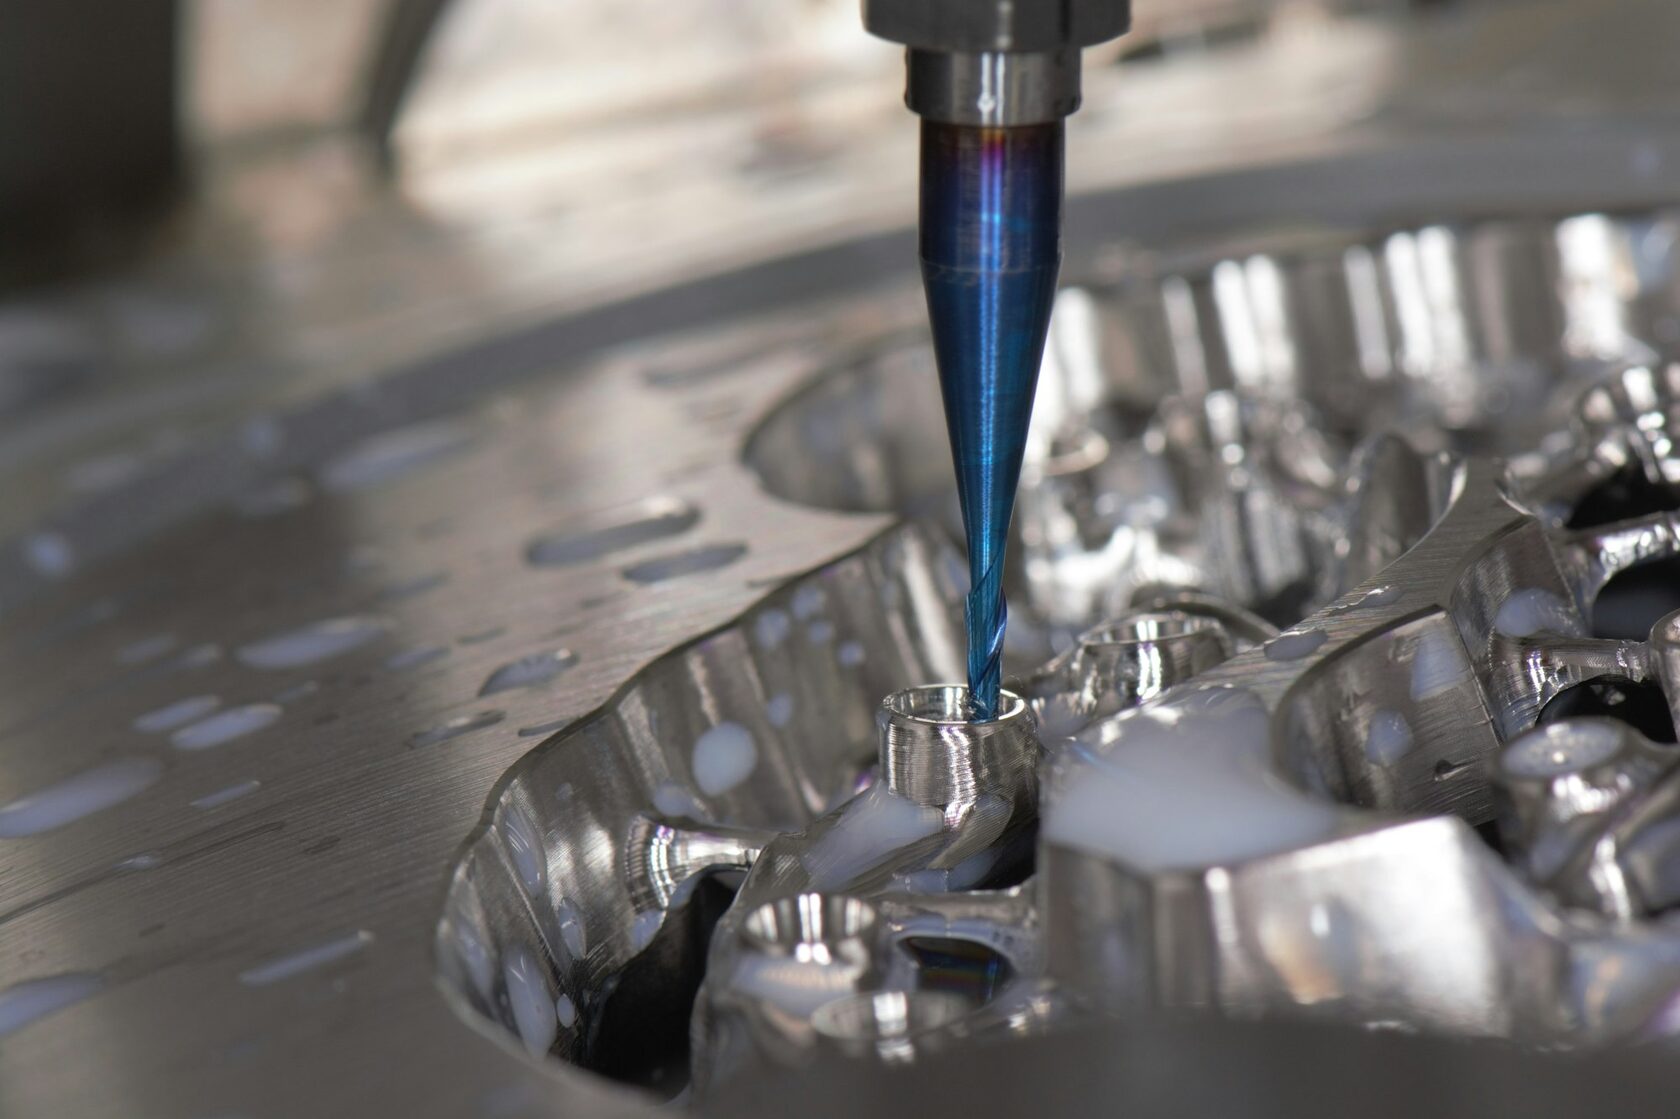
Оборудование считывает CAD-модель детали и с высокой точностью позиционирует экструзионную головку над панелью, осуществляя дозированную подачу материала строго в заданные ячейки или вдоль контура детали.
Станок объединяет функции вакуумной подготовки и дегазации компонентов, их бережного смешивания без разрушения хрупких микросфер и пространственного 3D-дозирования — в одном замкнутом цикле.
ЧПУ-автоматизация исключает человеческий фактор и обеспечивает повторяемое качество каждой ячейки сотовой панели.
Станок подаёт точно рассчитанный объём сферопластика (вплоть до миллиграммов) в каждую ячейку с учётом его расширения, исключая утяжеление конструкции, характерное для ручной «замазки» шпателями.
Автоматизация практически полностью исключает перерасход компаунда и образование излишков на поверхности сот, снижая потери материала на 30–40%.
Интегрированные системы динамического смешивания подготавливают компаунд непосредственно перед нанесением. Это предотвращает расслоение, попадание пузырьков воздуха и преждевременную полимеризацию.
ЧПУ-станок способен обрабатывать несколько ячеек в секунду, работая непрерывно и исключая фактор человеческой усталости, что многократно сокращает цикл производства одной панели.
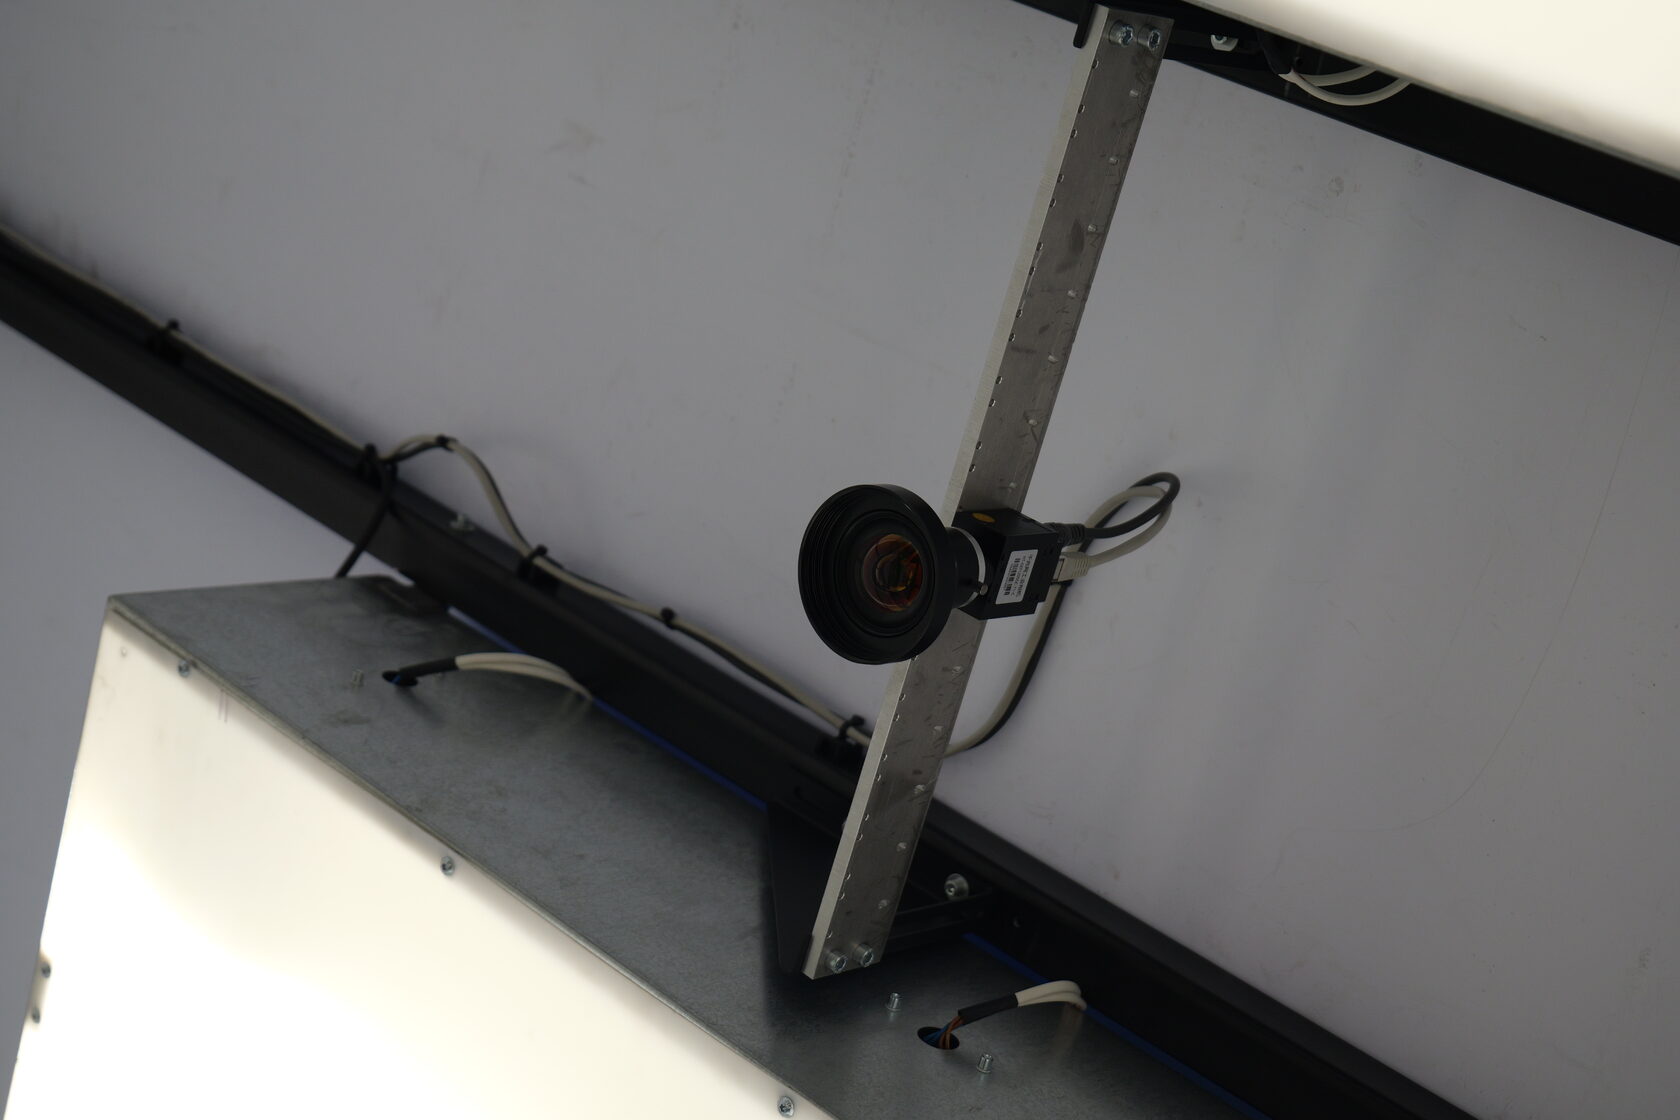
Благодаря системам машинного зрения станок компенсирует кривизну панели и находит точный центр каждой соты даже при деформации сотовой структуры.
Четыре ключевых сценария применения сферопластика в производстве сотовых конструкций — от точечного усиления до создания монолитных крупногабаритных панелей.
Точечная заливка Точечное заполнение группы сот для последующего сверления и установки крепежных элементов. Сферопластик создает прочную базу, предотвращающую смятие сот при затягивании болтов.
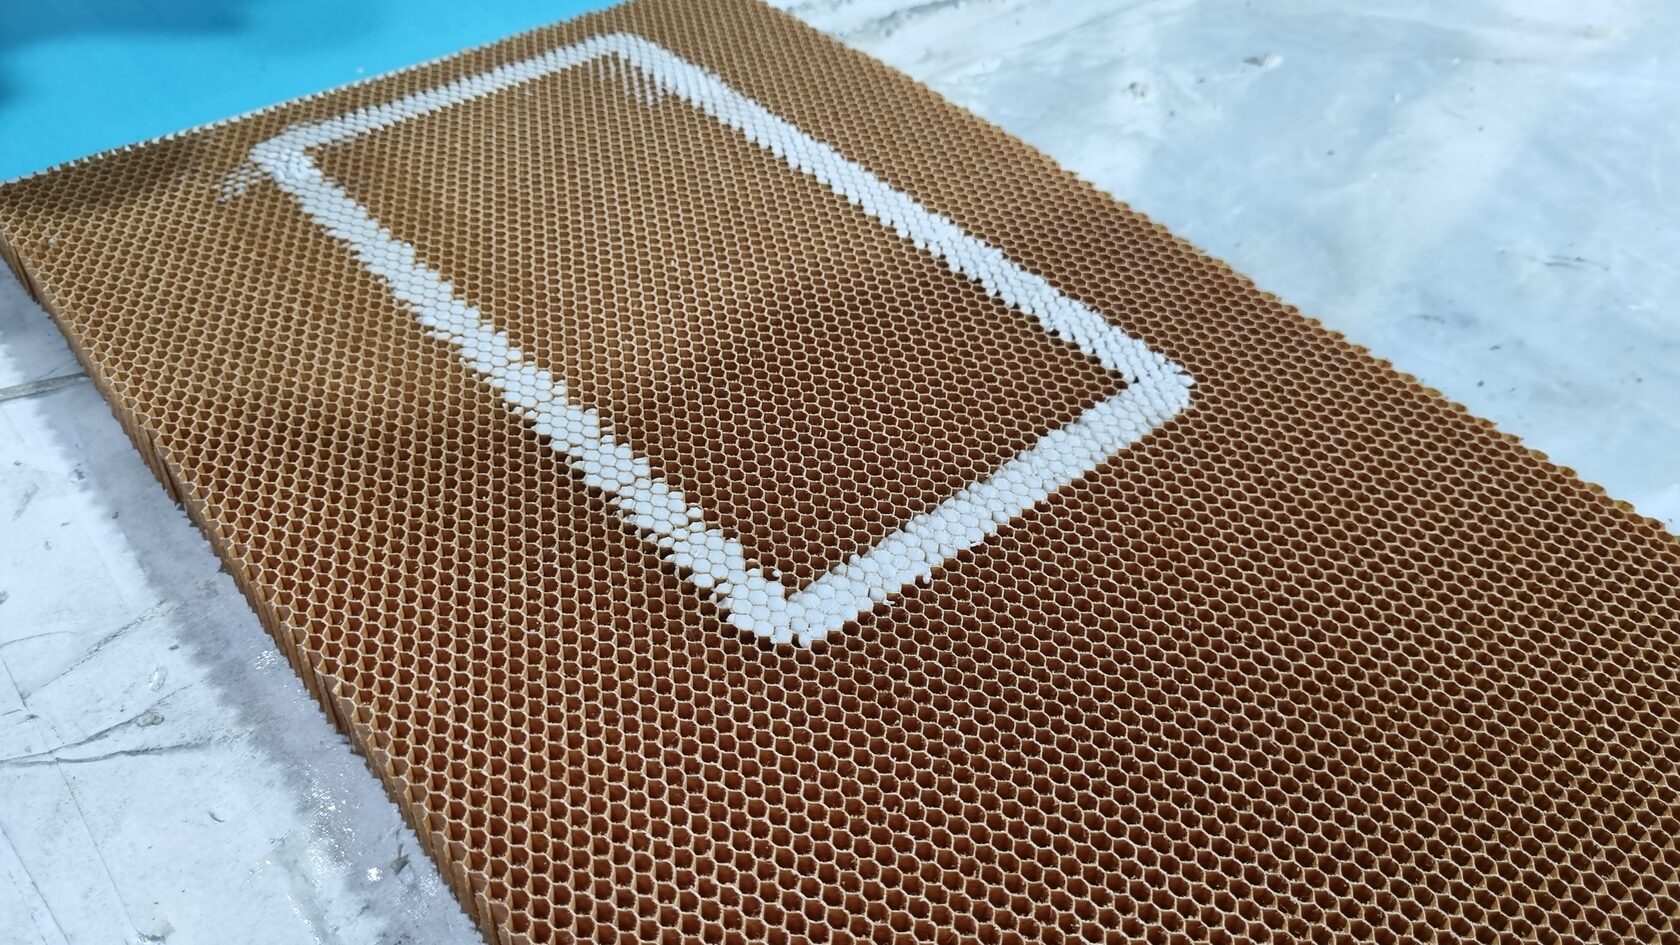
Кромка Нанесение сплошной линии компаунда по периметру обрезанной сотовой панели. После отверждения и фрезеровки это создает монолитный и герметичный край, готовый к оклейке композитной обшивкой.
Сращивание Нанесение связующего для надежного соединения нескольких небольших сотовых блоков в одну крупногабаритную панель.
Нагруженные зоны Заполнение участков сотового заполнителя, которые будут подвергаться высоким структурным нагрузкам (например, в местах крепления петель дверей, кронштейнов, шасси).
Конструкционный материал с прогнозируемой механикой и стабильностью свойств — там, где критичны масса, прочность и геометрическая точность.
Производство элементов фюзеляжа, интерьеров самолетов, обтекателей и панелей спутников. Стабильная геометрия, низкая масса и предсказуемое поведение под нагрузкой — то, что требуется для ответственных авиационных и космических конструкций.
Переборки и палубы легких яхт — конструкции, где критичны коррозионная стойкость, водостойкость и снижение массы без потери жесткости. Материал сохраняет свойства в условиях длительного контакта с влагой и переменных нагрузок.
Компоненты гоночных авто: кузовные панели, элементы подвески и обвеса. Высокая удельная жесткость позволяет снижать массу узла без потери характеристик, что критично для динамики и развесовки спортивной техники.
Производство обтекателей и конструктивных элементов радиолокационного оборудования. Контролируемая радиопрозрачность и геометрическая точность поверхности обеспечивают стабильные характеристики антенных систем.
Рекомендация по верстке: использованы табы с переключением между отраслями и тематическими фото — посетитель выбирает сферу, а контент раскрывается в общем блоке с подписью применения.
Реальная съемка процесса 3D-дозирования: машинное зрение сканирует геометрию, робот позиционирует головку по нормали к поверхности, компаунд заполняет ячейки без пузырьков и наплывов.
3D
Машинное зрение
Сканирование геометрии сотовой панели в реальном времени
90°
Нормаль к поверхности
Головка автоматически выравнивается по углу наклона
0
Пузырьков в ячейке
Вакуумная подача компаунда без воздушных включений
100%
Заполнение без наплывов
Точная дозировка по каждой ячейке сотовой панели
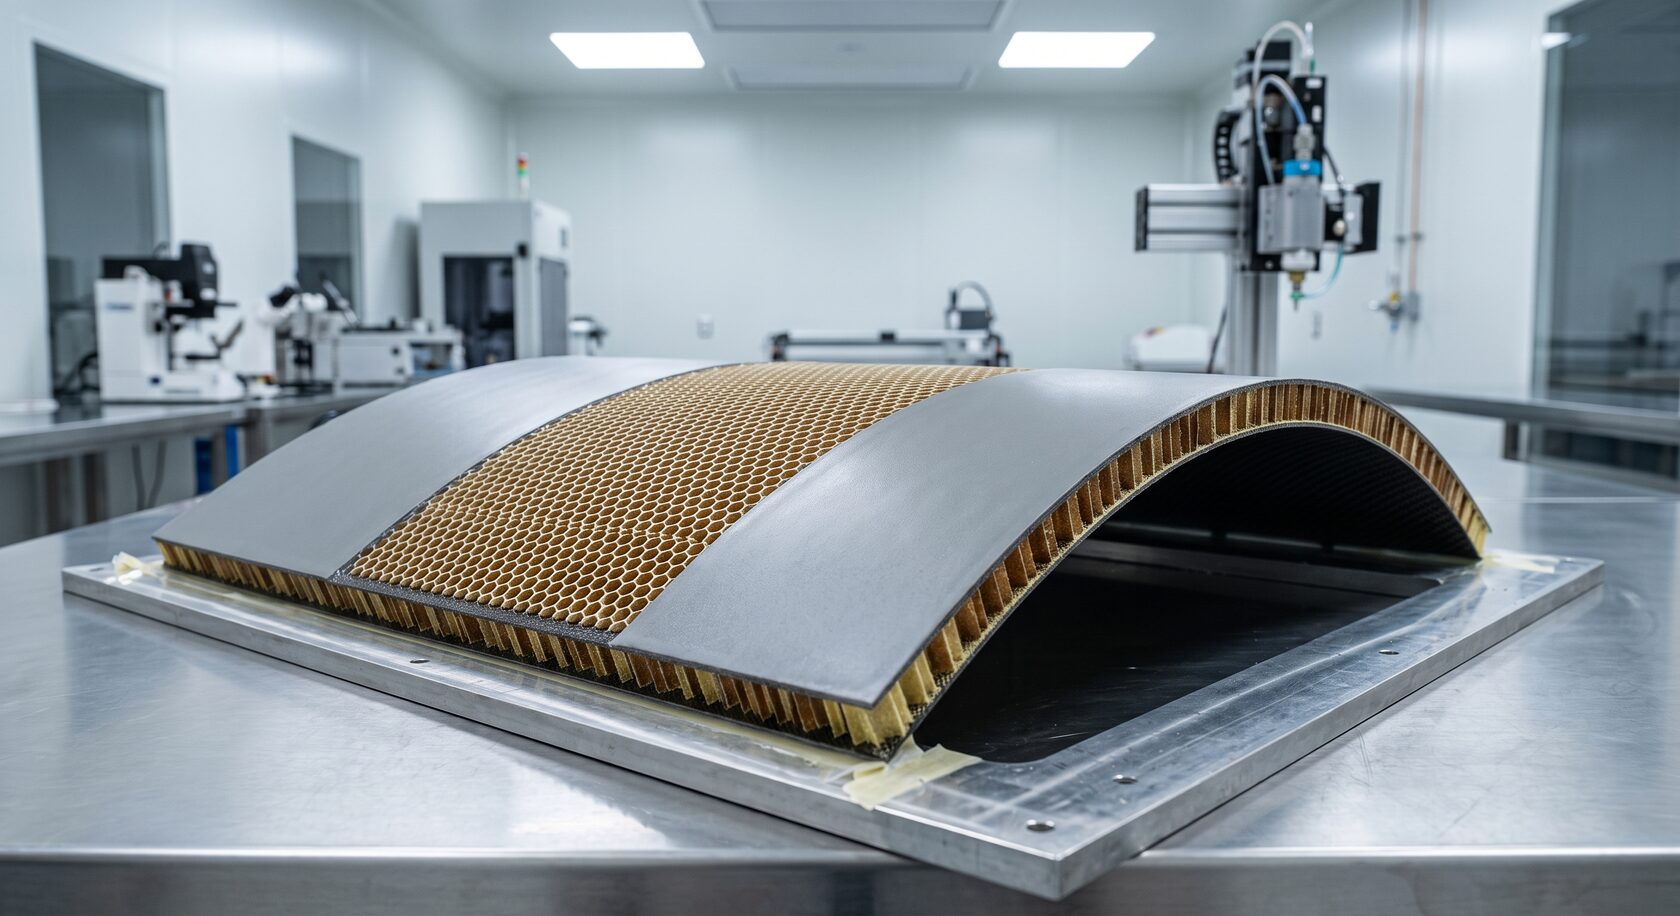
Технология автоматизированного 3D-заполнения сотовых структур представляет собой высокоточное нанесение сферопластиков на детали сложной пространственной кривизной — обтекатели, элементы крыла, изогнутые панели интерьера и носовые части фюзеляжа.
Вместо плоского X-Y-Z портала используется 5-осевой обрабатывающий центр или 6-осевой промышленный робот-манипулятор. Это позволяет дозирующей игле всегда находиться строго перпендикулярно (по нормали) к криволинейной поверхности сотового заполнителя в любой точке траектории.
Изогнутые сотовые панели часто имеют небольшие отклонения формы после формовки или термообработки (эффект пружинения). Лазерные профилометры перед началом работы считывают реальную физическую топологию закрепленной детали. Система автоматически накладывает эти данные на CAD-модель, создавая скорректированную 3D-траекторию.
При работе с криволинейными поверхностями глубина сотовых ячеек может варьироваться (например, на скосах или сужениях). Контроллер станка синхронизирует скорость перемещения робота с объёмом экструзии, подавая ровно столько сферопластика, сколько необходимо для конкретной глубины ячейки или ширины кромки в данный момент.
Сферопластик содержит хрупкие полые стеклянные микросферы. Экструдеры 3D-систем оснащены специальными насосами, которые перекачивают и смешивают смолу с катализатором без создания высокого сдвигового напряжения, предвращая разрушение сфер и сохраняя низкий вес компаунда.
От CAD-модели до детали с композитной обшивкой — четыре последовательных этапа с цифровым контролем геометрии на каждом шаге.
Шаг 1 · Программирование
В систему загружается 3D CAD-модель. ПО автоматически рассчитывает пространственные пути для точечного усиления сот или заделки кромок — без ручного программирования.
Шаг 2 · Калибровка
Робот проходит над деталью с лазером: привязка координат, вычисление микроотклонений по высоте и радиусам — система учитывает реальную геометрию.
Шаг 3 · Нанесение
Смешивающий узел готовит компаунд перед подачей. Робот ведёт дозатор по изогнутому контуру, формируя непрерывный валик без стекания.
Шаг 4 · Финишная обработка
После отверждения сферопластика многоосевой станок фрезерует излишки компаунда по 3D-контуру перед финальной оклейкой препрегом.
Четыре ключевых направления, в которых автоматизация устраняет ограничения ручного труда и обеспечивает стабильное качество аэрокосмических изделий.
Технология позволяет полностью отказаться от ручной замазки шпателями на панелях двойной кривизны, где ручной труд неизбежно приводит к наплывам, пустотам и браку.
Идеально подходит для клиновидных панелей (например, задних кромок закрылков), где необходимый объем заполнителя меняется на каждом миллиметре траектории.
Автоматизация устраняет избыточное скопление компаунда на склонах и изгибах детали, обеспечивая строгий контроль над массой финального аэрокосмического изделия.
Формирует монолитный и герметичный контур из сферопластика на пространственных торцах детали, надежно защищая сотовый сердечник от проникновения влаги.
Рекомендуемые марки для ответственных узлов:
Оборудование ASGARD R20-SP32 обеспечивает идеальную геометрию заполнения и отсутствие пузырьков даже при работе с хрупкими микросферами.
Подберем конфигурацию насосов, миксеров и ЧПУ под вашу вязкость и соотношение компонентов — с учетом производительности, материалов и бюджета.
Заполните форму — менеджер свяжется в течение рабочего дня.
Технические характеристики, интеграция в линию, сроки поставки и обучение — собрали самое важное в одном месте.